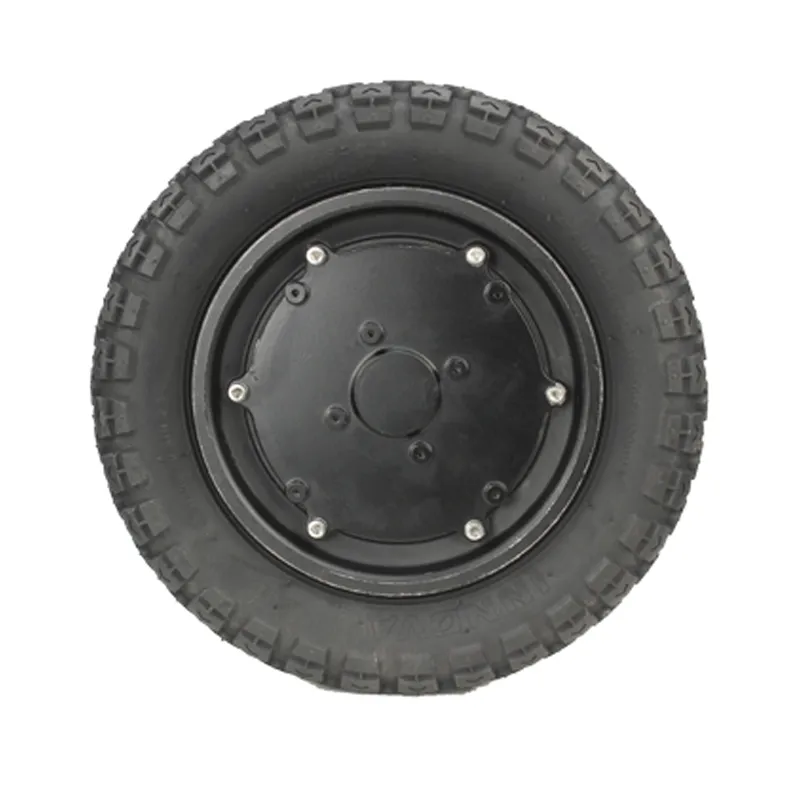
WINAMICS 8寸200mm×84mm单边压轴轮毂电机:安装工艺流程与常见问题排查
深圳金海芯控股有限公司(WINAMICS)面向8寸直径200mm、胎宽84mm单边压轴常规款轮毂电机,梳理安装前尺寸与接口确认、定位与紧固、安装后检查与试运行流程,并提供定位偏差、紧固不足、松动、异响与振动等常见问题的排查顺序与处理思路,帮助降低返工与维修率。
本页面围绕 WINAMICS 8寸直径200mm、胎宽84mm单边压轴常规款轮毂电机,提供可落地的安装工艺流程与常见问题排查顺序,用于提升装配一致性、降低返工与维修率,适用于装配技师、设备维护人员及售后/技术支持团队。
使用边界:本文为现场作业参考,不替代产品图纸、扭矩规范及现场安全规范。若存在图纸/工艺文件差异,请以实际配置与最新文件为准。
产品关键识别信息
- 结构:单边压轴
- 规格:直径200mm × 胎宽84mm(8寸)
- 适配:小型卡丁车、休闲设备等小型设备场景
- 特点:稳定性强化、安装便捷、无需二次加工(按匹配尺寸/接口前提)
安装前:尺寸/接口确认与工具准备(降低“装不上/装不稳”的概率)
1)安装前核对清单(建议逐项勾检)
- 规格匹配:确认电机为8寸/直径200mm、胎宽84mm的单边压轴常规款;与车架/轮位空间、护罩间隙相容。
- 安装界面:核对单边压轴的安装面、定位面、紧固孔位/配合面是否与支架一致;避免“强行装配”导致偏磨或松动。
- 线束与走线:预估线束长度、出线方向与固定点位,避免装后拉扯、挤压、与轮胎/移动部件干涉。
- 外观与运输状态:检查是否有明显磕碰、变形;轮胎与轮毂组件是否完整;紧固件、垫片等辅件是否齐全。
2)工具与工装建议(通用要求)
基础工具
- 扭矩工具(按现场工艺/图纸设定扭矩)
- 内六角/套筒工具、开口扳手
- 清洁用品(无纤维布、清洁剂)
工艺提示
单边压轴结构对定位面清洁与紧固一致性更敏感。安装前请清除定位面油污/毛刺,紧固建议按对角/分步方式执行,以减少偏载。
安装工艺流程:定位 → 紧固 → 走线 → 检查
- 定位与预装:将电机装入安装位,先对齐定位面与孔位,确认无卡滞;紧固件先“带上丝”不完全锁紧,保证可微调。
- 分步紧固:按对角/交叉顺序逐步紧固,确保单边压轴支撑与安装面贴合一致;最终扭矩以产品图纸/工艺文件为准。
- 线束布置与固定:线束远离旋转部件与夹点;使用扎带/固定座将线束固定在稳定结构件上,留出必要活动余量,避免行驶/震动造成磨损。
- 静态检查:手动转动轮组(或低速点动),观察是否有擦碰、偏磨、异常阻力;检查紧固件是否齐全、外露长度与防松措施是否符合工艺。
- 试运行验证:空载低速→中速逐级验证(按现场条件),关注异响、振动、松动迹象;确认运行平顺后再进入载荷验证阶段。
为何强调“定位与紧固”
WINAMICS 单边压轴轮毂电机的结构优势在于稳定性强化与动力传输效率。要发挥这一优势,装配时需确保定位面贴合充分、紧固均匀,避免偏载引发的振动与异响。
安装后检查:把问题拦在“交付前”
推荐检查点
- 紧固复核:关键紧固件是否按工艺完成最终扭矩与防松。
- 间隙与干涉:轮胎/轮毂与护罩、支架、线束是否有擦碰风险。
- 运行状态:低速到中速是否出现异响、周期性振动或跳动感。
- 走线可靠性:线束固定点是否牢靠,是否存在拉紧、磨损、挤压。
现场记录建议
为便于追溯与减少重复返工,建议记录:
- 安装日期/工位/操作人
- 关键紧固扭矩与防松方式(按工艺)
- 试运行现象(有/无异响、振动)
- 整改项与复检结论
常见问题排查:按“先结构后紧固,再看干涉与走线”的顺序
现场故障往往由多个因素叠加导致。建议采用统一排查顺序:定位/配合 → 紧固与防松 → 干涉与间隙 → 走线与外部件,以更快定位根因。
| 现象 |
优先排查点(顺序) |
处理思路(不替代图纸/工艺) |
| 定位偏差 / 装配后轮位不正 |
- 定位面是否清洁、有异物/毛刺
- 安装面贴合是否充分
- 孔位是否受力“硬对孔”
|
- 松开至可调状态,重新对齐定位面后再分步紧固
- 必要时复查支架加工/装配基准
|
| 紧固不足 / 运行一段时间后松动 |
- 紧固是否按对角分步完成
- 是否采用了规定的防松方式
- 紧固件规格/垫片是否匹配
|
- 按工艺重新紧固并复核扭矩
- 检查配合面是否因偏载产生印痕,必要时恢复贴合条件后再装
|
| 异响(摩擦声/敲击声) |
- 轮胎/轮毂与护罩、支架是否擦碰
- 线束是否接触旋转部件
- 紧固件是否有松动迹象
|
- 先排除外部干涉(间隙/走线/附件)
- 再复核紧固与定位贴合,必要时重新装配
|
| 振动(低速抖动/高速共振感) |
- 定位偏差与贴合不良
- 紧固不均导致偏载
- 轮胎/轮组装配状态(外观异常)
|
- 按“重新定位—分步紧固—复检间隙”流程复装验证
- 若振动仍在,建议结合整机结构与支架刚性进一步排查
|
| 配合不严密 / 安装后出现缝隙 |
- 定位面清洁度与平整度
- 紧固顺序与是否一次锁死
- 垫片/紧固件是否缺失或装错
|
- 清洁定位面并按分步方式重装
- 复核辅件配置与装配方向,恢复正确配合
|
现场排查小技巧
- 先做目视与手感检查:松动痕迹、擦碰位置、线束磨损点通常最直观。
- 坚持“先外部、后内部”:先排除干涉与走线,再回到定位与紧固复核。
- 任何“强行对孔/硬压贴合”都可能导致后续振动或异响,建议及时纠正装配方式。
关于 WINAMICS 与交付支持
深圳金海芯控股有限公司(Shenzhen Jinhaixin Holdings Co., Ltd)专注于低压三电系统的设计、研发、定制、生产与销售。WINAMICS 单边压轴轮毂电机 8寸常规款采用优质材质并遵循质量管理体系,面向小型设备提供稳定可靠的动力部件选择。
如需更高一致性的装配指导(如与整机支架接口、线束走线、控制器与电池组匹配的协同建议),可结合您的实际工况与装配条件与我们沟通,以便提供更贴合的技术支持与售后保障。