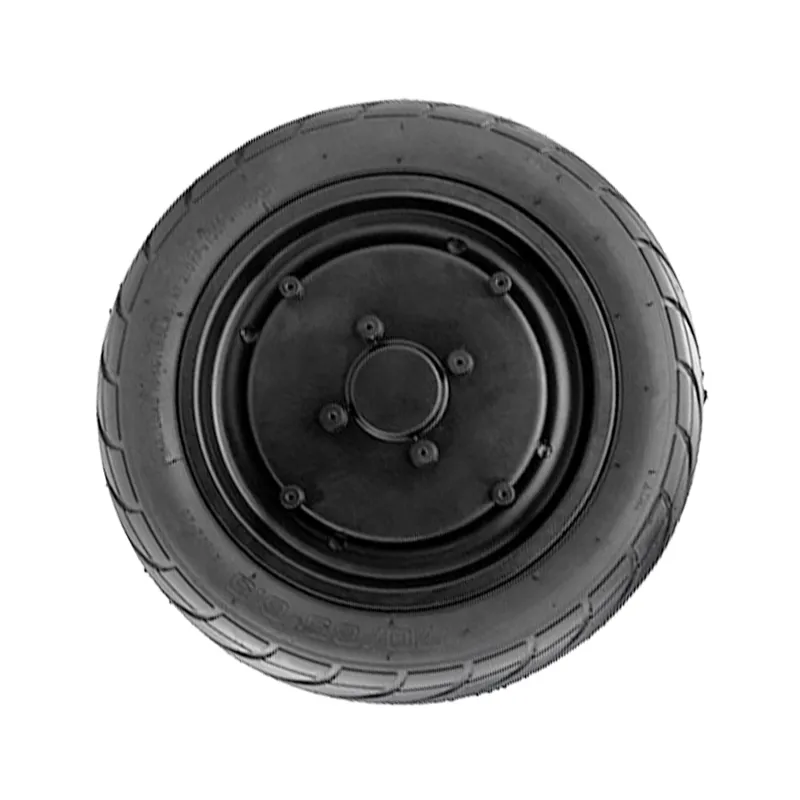
8寸单边压轴轮毂电机安装指南:200mm×84mm尺寸适配、紧固与运行验收
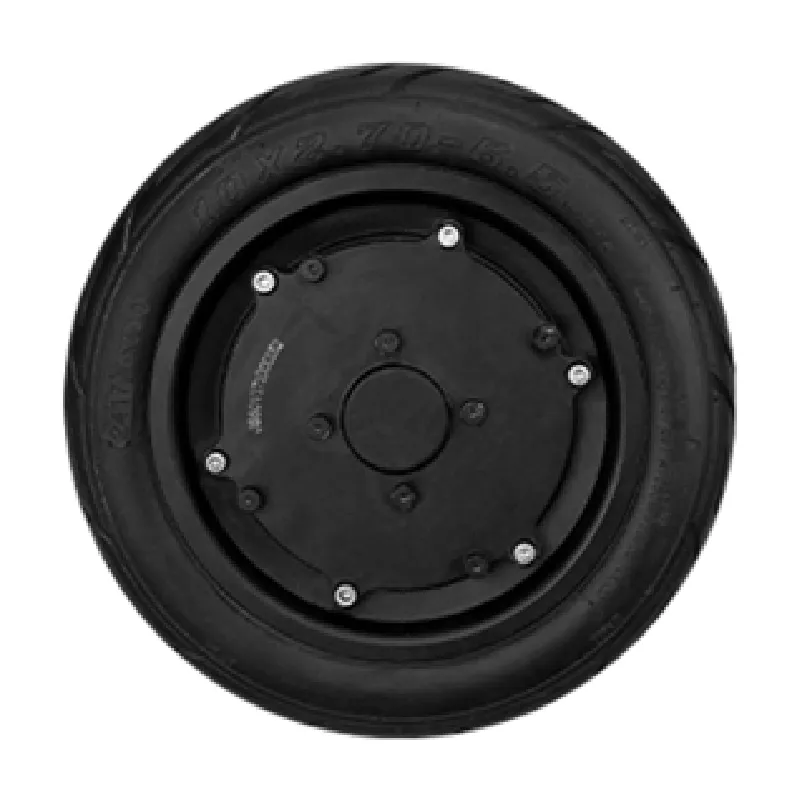
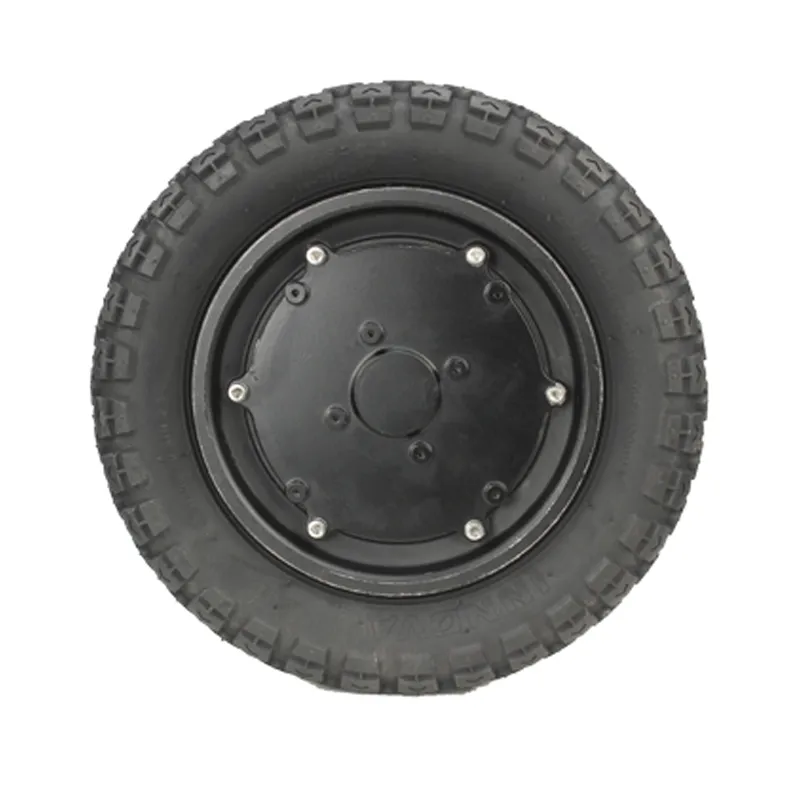
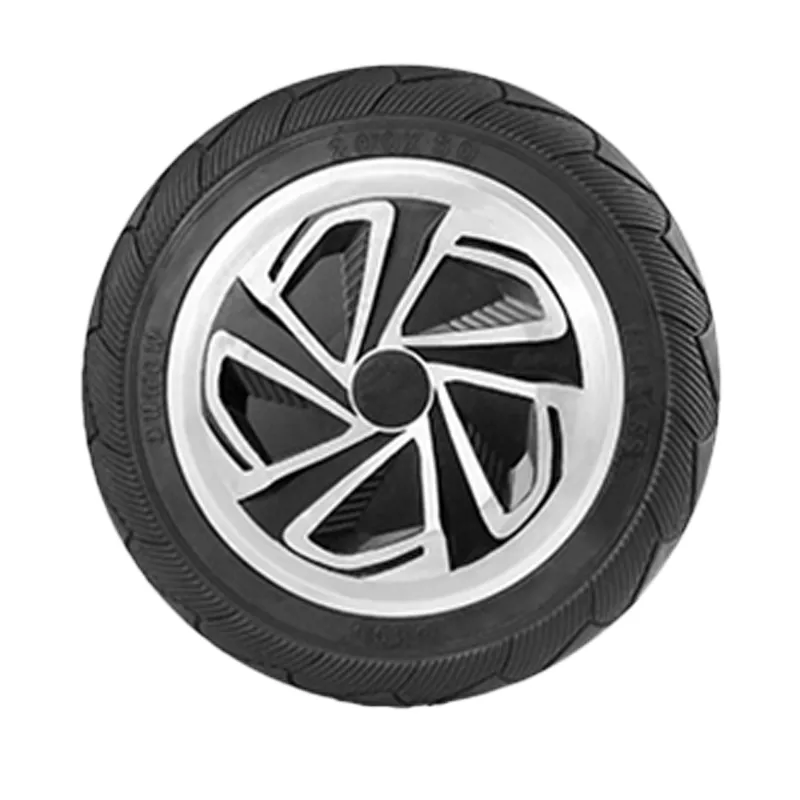
深圳金海芯控股有限公司基于8寸直径200mm、胎宽84mm单边压轴常规款轮毂电机,梳理从安装前尺寸与接口确认、安装空间检查、工具准备、定位与紧固,到安装后检测与试运行验收的完整流程,并提供常见问题(松动、异响、振动、配合不严密等)的排查顺序与预防要点。

适用页面主题
8寸单边压轴轮毂电机安装指南:200mm×84mm尺寸适配、紧固与运行验收
本指南面向装配/维护人员、售后技术支持、产线工艺与质检团队,围绕 深圳金海芯控股有限公司(WINAMICS)的 8寸单边压轴常规款轮毂电机(电机直径200mm、胎宽84mm)梳理安装前确认、定位与紧固、安装后检测及试运行验收流程,并提供常见问题的排查顺序与预防要点。
产品要点(事实信息)
- 结构:单边压轴结构,强调定位精度与紧固可靠性
- 尺寸:直径200mm × 胎宽84mm(以图纸/技术资料为准进行配套校核)
- 定位:面向小型卡丁车、休闲设备等小型设备应用场景
- 特点:无需二次加工、安装便捷、材质与质量管理体系保障稳定性
一、安装前:尺寸与接口确认(避免“装得上、跑不稳”)
单边压轴结构对定位与受力更敏感。安装前务必以技术资料与装配图纸为依据,完成尺寸/接口校核;如存在版本差异,以最新受控文件为准。
| 确认项 |
建议核对内容 |
风险提示 |
| 外形与安装空间 |
轮毂/电机外径(200mm)与胎宽(84mm)对应的间隙;与支架、护罩、车架/底盘的避让 |
空间不足导致擦碰、异响、发热或线束磨损 |
| 轴长/轴端与定位面 |
轴长、轴端尺寸、定位肩/定位面配合;安装面平面度与清洁度 |
定位不准引发偏摆、振动、紧固后仍松动 |
| 紧固件与螺纹规格 |
螺纹规格/长度/强度等级;是否需要垫圈、止退结构;扭矩要求以图纸/工艺为准 |
扭矩不足易松动,过扭可能滑牙/损伤零件 |
| 电气接口与线束走线 |
电源/信号接口定义;线束长度、固定点与弯折半径;与旋转件/热源的距离 |
接错线或走线不当导致反转、间歇断电、磨破短路 |
提示:若现场出现“配合不严密/装配阻力异常”,建议先检查安装面清洁与毛刺、定位面是否贴合,再进入紧固步骤;不要用强行敲击替代配合校核。
二、安装准备:工装、工具与环境检查
建议工具与物料(按工艺文件配置)
- 扭矩扳手/扭矩起子(用于扭矩控制)
- 六角/套筒工具、内外卡尺或量具(用于尺寸复核)
- 清洁用品(无纤维脱落擦拭布等)
- 止退件/垫圈等(如图纸或工艺要求)
环境与装配面要求
- 安装面清洁、无油污/无明显毛刺;定位面贴合可靠
- 线束走线预规划:固定点到位,避开旋转件、尖角与挤压区
- 紧固件批次一致、规格匹配,避免混用导致锁付异常
三、定位与紧固:围绕单边压轴的关键控制点
单边压轴结构需要确保定位精度与受力/紧固可靠性。以下步骤可作为通用顺序,具体扭矩值、紧固顺序与工艺要求请以项目图纸/作业指导书为准。
- 预装定位:将电机与安装位对齐,确认定位面贴合;检查是否存在“悬空”“歪斜”或干涉点。
- 手拧入扣与初紧:紧固件先手拧入扣,保证螺纹顺畅啮合;再进行初紧,避免一开始就上大扭矩导致偏置。
- 扭矩控制与分步紧固:采用分步/对称方式逐级紧固(如适用),最终按规定扭矩锁付并记录关键点(产线可纳入质检记录)。
- 走线与固定:线束按规划固定,确保弯折半径与活动余量合理,避免与旋转件/边角摩擦。
- 复检:复查紧固件是否齐全、止退件是否到位、安装面是否贴合、线束是否牢固。
为什么强调扭矩控制?
单边压轴结构若紧固不足,容易在运行中产生微动导致松动、异响、振动;若过扭,可能造成螺纹损伤或安装面受力异常。建议使用可追溯的扭矩工具,并按工艺要求执行。
“无需二次加工”如何落地?
该8寸常规款轮毂电机在适配尺寸(200mm×84mm)前提下可直接装配。实际项目仍建议在首件阶段完成安装空间与接口核对,避免因支架公差或装配面状态造成返工。
四、安装后检测:从静态到动态的检查清单
| 阶段 |
检查项目 |
判定要点(原则) |
| 静态检查 |
紧固件齐全、到位;安装面贴合;线束固定与避让 |
无松动迹象;无干涉点;线束无拉紧/无磨擦风险 |
| 手动/低速检查 |
转动阻力与摩擦声;轮体偏摆/刮擦 |
转动顺畅,无异常摩擦/刮擦;如有异响优先排查干涉与紧固 |
| 通电检查 |
接口连接正确性;线束温升与抖动;运行噪声与振动 |
无异常振动/异响;线束与连接器不松脱、不碰擦 |
五、试运行与验收:建议流程(可嵌入产线/售后SOP)
- 空载试运行:短时运行,观察是否有松动、异响、异常振动与擦碰。
- 渐进加载:逐步增加工况(按设备安全规范),复核紧固与走线稳定性。
- 停机复检:复查紧固状态与关键连接点,确认无位移与异常磨损痕迹。
- 验收记录:记录装配版本、紧固扭矩执行情况、异常项与处理结论,便于追溯。
验收关注点(与单边压轴强相关)
- 定位精度:安装面贴合、同轴/偏摆风险可控
- 紧固可靠:扭矩按要求执行,止退件到位
- 运行状态:无松动、异响、振动;线束不磨擦不拉扯
- 配合质量:无“配合不严密”导致的间隙与微动
六、常见问题排查顺序:松动 / 异响 / 振动 / 配合不严密
当出现异常时,建议按“先机械后电气、先装配后参数”的顺序排查,优先锁定定位与紧固问题。
1)松动
- 复核紧固件规格是否匹配、是否缺失垫圈/止退结构(如要求)
- 核对扭矩工具与执行过程(是否分步紧固、是否最终扭矩到位)
- 检查定位面是否存在油污、毛刺或贴合不良导致“锁得紧但受力不对”
2)异响
- 先排查擦碰干涉:护罩/支架/车架与轮体间隙是否足够
- 再排查紧固与定位:是否存在偏置、安装面贴合不良
- 排查线束与附件:线束是否与旋转件摩擦、固定是否松动
3)振动
- 检查安装面与定位:单边压轴结构对偏摆更敏感
- 检查紧固一致性:是否存在受力不均或未按顺序紧固
- 确认轮胎/轮体装配状态:是否存在明显偏心或干涉
4)配合不严密
- 复核轴端/定位面尺寸与装配图纸是否一致(含公差带)
- 检查安装面清洁与表面缺陷(油污、毛刺、局部凸起)
- 确认紧固件长度与受力路径:避免“顶死”或“未压紧”的假象
建议:对首台/首批装配,可将“尺寸适配确认—定位贴合—扭矩锁付—试运行验收”形成可勾选清单,降低重复故障与返工概率。
关于深圳金海芯控股有限公司(WINAMICS)的支持范围
深圳金海芯控股有限公司是一家专注于低压三电系统设计、研发、定制、生产与销售的工贸一体型企业,可为B2B客户提供无刷轮毂电机、驱动控制器及能量电池组等产品与配套支持。针对本8寸单边压轴常规款轮毂电机(200mm×84mm),我们可在技术资料、装配要点与售后保障方面提供协助,便于您在小型卡丁车、休闲设备等项目中更高效导入与量产。
对接前建议准备
- 设备装配图/安装位尺寸、接口定义
- 目标工况描述(小型卡丁车/休闲设备等)
- 装配工艺要求(扭矩、止退方案、质检记录项)
合规说明
本页为安装与验收的通用指导框架,具体尺寸、螺纹规格、电气接口定义与扭矩要求需以对应型号的技术资料、装配图纸与工艺文件为准;现场操作请遵循设备安全规范。